Která kopírovací frézka na dřevo je lepší?
V našem životě je velmi často potřeba vytvořit kopii nějakého objektu, proto je přítomnost kopírovacího zařízení moderní potřebou mnoha podniků. A nebudeme mluvit o kopírovacím a tiskovém zařízení, ale o kopírovacích a frézovacích strojích.

Používají se k výrobě předmětů, které se co nejvíce blíží původnímu vzorku. Zařízení umožňuje vyrábět díly ve velkém množství a zajišťuje vysokou rychlost zpracování.
1 Vlastnosti frézování
Viz také: typy svěrek pro frézky.
Frézování je jednou z metod mechanického obrábění. Tento postup umožňuje dokončovací, hrubovací a polodokončovací obrábění různých povrchů obrobků ze dřeva, plastu, litiny a kovů (železných i neželezných).
Frézování má vysokou produktivitu, což umožňuje vytvářet objekty požadovaného geometrického tvaru.
- souosé frézování, při kterém se směr posuvu a otáčení frézy shodují;
- protiběžné frézování, při kterém je posuv opačný než směr otáčení frézy.
Použitím řezaček vybavených moderními řeznými materiály je možné provést zpracování, které nahradí postup broušení.

Kopírovací frézka Duplicarver
Dřevoobráběcí frézka, včetně mini modifikace, se používá pro zpracování povrchů lišt, pák, krytů, pouzder a konzol jednoduché konfigurace a povrchů těles.
Umožňuje aplikaci 3D nebo 4D závitů. Jedna z nejoblíbenějších značek domácího původu – Duplicarver.
Frézky se dodávají ve dvou kategoriích:
- specializované;
- obecný účel.
Poslední skupinou jsou zařízení pro kontinuální frézování, bezkonzolové, konzolové, podélné frézování. První skupinou jsou kopírovací frézování, frézování drážek, frézování drážek, frézování ozubených kol, frézování závitů. Existují plnohodnotné i mini modely.
zpět do menu ↑
1.1 Účel stroje
Kopírovací frézka na dřevo se používá k provádění kopírovacích prací v rovině i v objemu, pro gravírování vzorů, nápisů, ozdob, tvarovaných profilů, jakož i pro provádění jednoduchých frézovacích úkolů.

Automatická oboustranná kopírovací frézka Balestrini
Navzdory jednoduchosti stroje umožňuje vytvářet neuvěřitelně složité vzory. Může být miniaturní nebo plnohodnotný.
Zařízení umožňuje provádět různé frézovací operace s použitím karbidových a vysokorychlostních řezných nástrojů. Umožňuje nanášení závitů. Stroje se používají v malosériové i velkovýrobě. Může pracovat ve 3D režimu, s odpovídajícím vybavením, CNC. Modely duplikátorů jsou velmi oblíbené.
Stroj umožňuje vytvářet:
- polotovary a modely;
- formy;
- různé známky;
- vačky;
- formuláře.

Proces kopírování výrobků na frézce
Zařízení lze také použít k:
- vrtání otvorů pro kovové panty, kliky, šrouby, zámky;
- výroba rámů na zrcadla;
- kanály různých velikostí na profilech.
Frézka na dřevo Duplicarver umožňuje frézování křivočarých dílů kopírováním ze šablony, ze které se kopíruje tvar budoucího výrobku. Díky použití šablon vliv tzv. lidského faktoru je vyloučen, Hotové výrobky mají proto identické tvary. To je z velké části zásluhou CNC obrábění.
V práci lze použít nejen šablonu vzorku, ale i další výrobky lze vyrobit podle vzorku prvního. Pro zvýšení přesnosti by měl být stroj doplněn kopírovacím zařízením zvaným pantograf.
Může mít různá provedení, ale má důležitou funkci – přesný přenos pohybu kopírovací hlavy na řezací zařízení podél profilu. Proto se při jeho aplikaci dosahuje vysoké přesnosti závitu.
zpět do menu ↑
2 Konstrukce stroje
Frézka Duplicarver používá řezný karbidový nástroj – frézu. Ta reprodukuje povrch nebo obrys kopírky na výrobku.

Soustruh a frézka na dřevo s kopírkou TFS-1550
Nastavovací zařízení tohoto stroje má hydraulické, mechanické a pneumatické spojení se sledovacím systémem, který je zodpovědný za směr řezačky. Na jedné straně působí na zesilovací zařízení, na druhé straně ovlivňuje aktuátor.
Kopírka je plochá šablona, výkres obrysu, referenční díl, prostorový model. Kopírovací zařízení – fotobuňka, prst, váleček nebo spárová měrka. Vzorky mohou být díly vyrobené ze dřeva, plastu nebo kovu. Kopírovací zařízení a obrobek jsou umístěny na otočném stole.
Výkonným prvkem stroje Duplicarver je diferenciál, elektromagnetická spojka, solenoid, šroub a ventil. V zesilovacích zařízeních lze použít elektrooptická, hydraulická nebo elektromagnetická relé.
Rychlost pohybu sledovacího zařízení určuje přesnost profilu a drsnost povrchu výrobku. Lze dosáhnout přesnosti 0,02 mm a drsnosti č. 6. Stroj Duplicarver je poháněn elektromotorem a hydraulickým válcem.
Pantograf, který umožňuje kopírování produktů v nastaveném měřítku, má vodicí čep umístěný na ose a pohybující se podél kopírky, dále vřeteno nástroje a osu otáčení.

Ukázky výrobků vyrobených na kopírovacích frézkách
Když se prst pohybuje po kopírce, vřeteno na obrobku opisuje požadovaný geometrický tvar. Měřítko je určeno pantografickými proporcemi ramen. Dále lze použít CNC.
2.1 Typy kopírovacích frézek
Podle typu pohonu:
- kopírky, hydraulické a elektrické, s mechanickým podáváním;
- vícevřetenové a jednovřetenové jednotky s kulatými a obdélníkovými stoly;
- univerzální zařízení s pantografem umístěným svisle na otočném pouzdře;
- s pantografem potřebným pro provoz ve 2 a 3 rozměrech.
Existují mini a plné verze. Taková zařízení mohou být vybavena CNC.
Lze také rozlišit další skupiny zařízení, které se liší upnutím obrobku a úrovní automatizace:
- stolní nebo ruční domácí stroj s mechanickou profilovou svorkou umožňuje vrtat otvory různých tvarů pomocí šablony;
- automatický stroj s pneumatickým upnutím profilů – nejčastěji používaný pro výrobu hliníkových konstrukcí; může mít CNC;
- Automatický stroj s pneumatickým upnutím profilu a třívřetenovým uchycením, nezbytný pro vrtání trojitých otvorů (jiná zařízení tuto funkci postrádají); může mít CNC.
Mohou se jednat o miniaturní nebo plnohodnotné stroje.
zpět do menu ↑
2.2 Výroba stroje vlastníma rukama
Domácí kopírovací frézku si můžete vyrobit sami. Takové mini zařízení samozřejmě nebude schopno fungovat na úrovni průmyslových vzorků, ale je docela schopné vytvářet vysoce kvalitní kopie.

Domácí kopírovací frézka
Domácí CNC kopírovací frézka na dřevo může být vyrobena pomocí systému tyčí, elektromotoru s upínacím sklíčidlem potřebným pro frézu.
Typický design ručně vyrobeného zařízení je:
- Plocha počítače;
- nosný rám;
- frézovací hlava.
DIY CNC stolní kopírovací frézka pro řezbářství musí být optimalizovány pro konkrétní účely, . čehož je třeba dosáhnout například pro nanášení závitů. Abychom pochopili, jaké díly mají být zpracovány, je nutné vypočítat jejich rozměry, výkon atd. Ručně vyrobený stroj vám pak umožní realizovat potřebné úkoly.
zpět do menu ↑
2.3 Obsluha kopírovací frézky Duplicarver (video)

Frézy pro stroj s pantografem
К kategorie:
Gravírování
Frézy pro stroj s pantografem
Řezným nástrojem pro pantograf je fréza. Pro vysoce kvalitní gravírování a zvýšení produktivity je nutné řezačku nabrousit v souladu se zpracovávaným materiálem a hloubkou gravírování. Druh práce je v každém daném případě rozhodující pro výběr níže popsaných tvarů frézek. Nejoblíbenější frézou pro ploché gravírování je kuželová fréza. Pro reliéfní práce se v závislosti na obrysu ryté kresby používají různé profily frézek. Obr. 63 ukazuje pouze některé z nejrozmanitějších frézek používaných při mechanickém gravírování na pantografu.
Zkušenosti ukázaly, že při gravírování měkkých kovů a materiálů jsou nejvhodnější frézy z legované oceli, protože díky své odolnosti vždy poskytují čistý a hladký řez. Pro pracné gravírování nebo pro malé frézovací práce se používají hlavně řezačky z rychlořezné oceli. Kromě toho je při gravírování dílů vyrobených z vysoce tvrdého materiálu nejvhodnější použít karbidové frézy značky VK-8. Výroba fréz vyžaduje zvláštní péči.
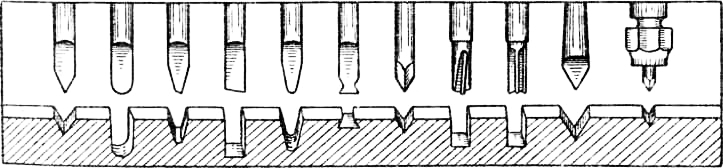
Obr. 1. Frézy pro stroj s pantografem
Použití progresivních prostředků tepelného zpracování zaručuje dostatečnou trvanlivost řezacího nástroje a zachování správného geometrického tvaru. U pantografu, stejně jako u jakéhokoli jiného obráběcího stroje, závisí trvanlivost nástroje nejen na jeho kvalitě, ale také na řezných režimech.
Pantograf se posouvá ručně, takže není vždy možné udržet rovnoměrný posuv. Je však třeba poznamenat, že posuv a počet otáček frézy odpovídají danému materiálu. Obvykle se při gravírování na měkkých kovech a materiálech pracuje s vysokým počtem otáček, při gravírování na mosazi, bronzu atd. se středním počtem otáček a nakonec na oceli s nízkým počtem otáček. To je zvláště důležité při předběžném odlupování, kde je šířka a tloušťka třísek značná. U třísek malého průřezu to není tak významné. Ocel, například s šířkou frézy 1 mm a hloubkou řezu 0,03 mm, lze zpracovávat s nejvyšším počtem otáček.
Pro každou gravírovací práci se samostatně vybírá fréza určitého tvaru a velikosti, která nevyžaduje další úpravy. Nejpohodlnější konstrukcí fréz jsou frézy s pravidelnou válcovou stopkou o průměru 3-8 mm (dříve se používaly frézy s kuželovou stopkou). Velikost frézy závisí na rozměrech a výkonu pantografu jako celku, stejně jako na typu gravírovací práce v daném případě.
Pro každý pantograf je velmi důležité mít 3–4 sady kleštin s různými vnitřními průměry otvorů, pomocí kterých je vždy možné upevnit frézu požadovaného průměru. Někdy se pro upevnění frézy menšího průměru, než jsou otvory dostupných kleštin, používají dělené adaptérové pouzdra. Doporučuje se je však používat pouze v případě krajní nouze, protože to může narušit souosost frézy a vřetena pantografu.
Kvalita jakékoli značky nebo tahu na výrobku závisí na tom, jak je fréza nabroušena a opracována a zda se její střed ostření shoduje s osou otáčení vřetena pantografu, jak bylo uvedeno výše. Broušení fréz s úhlem 180° se provádí na speciálních středicích a podřezávacích strojích s následným opracováním na brusných kamenech, které budou podrobněji popsány níže.
fréza s konstantním středem. U půlkruhových fréz (nebo u fréz s úhlem 180°) lze střed břitu a podbroušení získat, jak již bylo zmíněno, na speciálním středicím a podbroušovacím stroji. Fréza s úhlem 100° tento stroj nepotřebuje, protože při jakémkoli ostření (bez dotyku hran ab a ab) na pravidelné karborundové kružnici a při podbroušení zůstává střed takové frézy konstantní, pokud je při výrobě hrana a vytvořena na ose frézy. Díky této důležité vlastnosti frézy lze při gravírování získat velmi tenké stopy o šířce až 0,15 mm.
Velký význam má souosost osy frézy a osy vřetena. Frézu je možné doplnit s jakýmkoli profilem a libovolnou šířkou břitu podél čelní plochy v rámci samotného poloměru frézy. Proces odlehčení frézy s úhlem 100° lze provést na jakémkoli dostupném karborundovém kruhu; v tomto případě může doplnění frézy takové konstrukce provést ručně nekvalifikovaný obsluha ryteckého stroje. Je nutné zajistit, aby se pracovní část frézy během doplnění nepřehřála.
Hlavními výhodami frézy s úhlem záběru 100° jsou tedy stálost středové polohy s dostatečnou pevností frézy, jednoduché a snadné podkládání a ostření, které nevyžaduje vysokou kvalifikaci rytce, a také absence nutnosti používat speciální stroj pro ostření frézy. Při výrobě frézy s úhlem záběru 100° v nástrojárně je třeba věnovat zvláštní pozornost tomu, aby rovina řezu během broušení byla co nejpřesněji přivedena k ose: například pokud je průměr obrobku 8 mm, pak by po dokončení měl být jeho poloměr 4 mm. Poté se obrobek otočí o 80°, brousí se a čelní plocha se dokončí tak, aby se hrana a přesně shodovala s osou frézy.
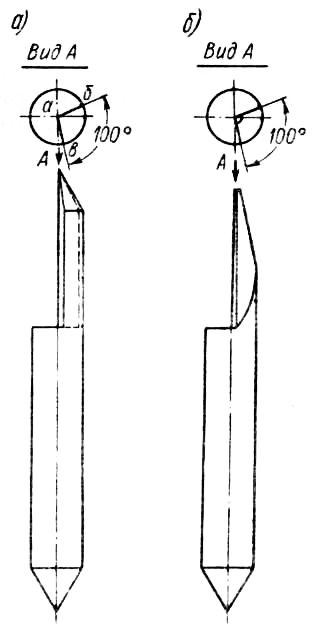
Obr. 2. Fréza s konstantním hrotem:
a – před tupým koncem; b – po tupém konci a naplnění
Jakmile se ujistíte, že broušení a konečná úprava byly provedeny správně, můžete výslednou vnitřní hranu frézy považovat za její trvalý střed.
Vlastnosti uvedené technologie a konstrukce frézy neumožňují žádné mechanické nárazy na její vnitřní hrany; zaostřování, ostření a konečná úprava jejích břitů lze provádět pouze na zadní ploše.
Půlkruhá fréza (půlkrutá). Tato fréza se široce používá při opracování oceli pro hrubé gravírování a hrubé odlupování. Broušení, opracování a orovnávání, respektive profilování této frézy, se provádí pouze strojově, protože při ručním ostření je vyloučeno dosažení souososti u fréz takové konstrukce.
Pro malé rytiny, které vyžadují tenký hrot řezného nástroje, se používají válcové frézy, jejichž hrot je nabroušen na třech nebo čtyřech hranách. Jsou pevně upnuty v kleštině a brousí se podle opotřebení, což umožňuje jejich použití téměř po celé délce.
Pro gravírování tenčích a menších značek se používají frézy značkovacího typu, které se používají bez otáčení vřetena, které je po tuto dobu zablokováno. Uvedená fréza je kužel naostřený pod úhlem 60°, zakončený jehlovitým hrotem. Někdy jsou takové frézy vybaveny pružinou vloženou do duté stopky frézy, fréza má uvnitř závit pro přítlačný šroub, který prostřednictvím pružiny tlačí na vloženou plovoucí frézu. Takové zařízení řeže
umožňuje kompenzovat všechny nerovnosti rytého dílu. Uvedené jehlovité frézy se však používají hlavně na měkké materiály a kovy.
Odlehčení tupého okraje a ostření fréz. Předpokladem pro vysoce kvalitní gravírování je dokonale odlehčený a naostřený nástroj. Proto je bez ohledu na tvar, účel a konstrukci frézy nutné věnovat jejímu ostření mimořádnou pozornost. Níže uvádíme několik pokynů pro ostření nejběžnějších fréz. Vždy je třeba mít na paměti, že správně naostřená fréza má absolutně přesný zdvih.
Jak již bylo řečeno výše, frézu s úhlem 100° lze úspěšně ručně zastrčit pro jakýkoli typ gravírování. Pokud se fréza nabrousí mírným nakloněním, vytvoří se úhel hřbetu a břit frézy by měl být vždy kratší než hrana zadní plochy, jak je znázorněno na obr. 64, b. Ruční ostření „poloviční“ frézy s úhlem 180° je nemožné, protože sebemenší odchylka jejího hrotu (při zastrčení) od středu osy otáčení narušuje správnost a zhoršuje kvalitu gravírování. V továrnách, kde se používají „poloviční“ frézy, se k jejich ostření obvykle používá speciální středicí a odlehčovací zařízení. Konstrukce tohoto zařízení umožňuje ostření fréz jakéhokoli požadovaného typu; některé se brousí pomocí konstrukčních prvků tohoto zařízení, zatímco jiné se ručně zastrkují na brusný kotouč.
U zjednodušených profilových fréz, používaných buď v přítomnosti válcových řezných kontur, nebo pro gravírování větších plochých povrchů, je postup ostření podobný výše uvedenému, s jediným rozdílem, že místo kužele by se měla brousit boční hrana. Břit podél konce se brousí ručně, přičemž fréza se nejprve drží svisle k rovině brusného kotouče a poté se mírně nakloní doprava a dolů, což zajišťuje potřebné ostření podél zadní plochy, tj. hřbetu, díky čemuž je řezná hrana umístěna mírně nakloněná vzhledem ke střední ose frézy.
Frézy se zaobleným čelním břitem, určené pro kulaté profily při reliéfním gravírování a pro všechny druhy hrubovacích prací, se také brousí do úplné připravenosti ručně, stejně jako frézy s plochým vnějším okrajem čepele. Zaoblení frézy během ostření se dosahuje pomalým plynulým otáčením frézy s přiblížením k rovině brusného kotouče. I zde je třeba dbát na dosažení dobrého ostření na zadní ploše. Je to dáno tím, že vrchol zaoblení se nenachází uprostřed přední hrany frézy, ale je posunut směrem k řezné straně. Obrys profilu zaoblení frézy má při pohledu ve směru řezné plochy stoupání zprava doleva.
Je užitečné po nabroušení na brusném kotouči lehce vyleštit řezné nástroje (jakéhokoli tvaru) na brousku, aby se odstranily případné nerovnosti. Současně se u řezných nástrojů z nástrojové oceli mírně nabrousí břit a u řezných nástrojů z rychlořezné oceli se mírně odstraní. Při tomto dodatečném opracování je třeba dbát na to, abychom nepřeháněli, zejména pokud jde o řezné hrany, jinak hrozí narušení průměrného profilu řezného nástroje, což s sebou nese nevhodnost řezného nástroje pro více či méně významnou délku. Během ostření je nutné nejen sledovat tvar řezného nástroje, ale také jej systematicky chladit ve studené vodě nebo emulzi, aby se zabránilo žíhání, v důsledku čehož může dojít k poškození řezného nástroje na poměrně značnou délku.
Na povrchu brusného kotouče se při broušení nejrůznějších nástrojů tvoří drážky a další nerovnosti a navíc se brusný kotouč zanáší cizími tělesy, což výrazně zhoršuje jeho provozní vlastnosti. Proto je nutné brusný kotouč pravidelně nivelovat a zároveň obnovovat čistotu jeho povrchu.
K tomuto účelu se používá speciálně profilovaný diamant, který by měl být poháněn podél rotující plochy pracovní části brusného kotouče jako fréza.
Profil palpačního prstu a jeho rozměry.
Pracovní konec pantografického dotykového prstu musí mít (bez ohledu na jeho tvar) lesklý leštěný povrch, aby se při gravírování mohl hladce a bez zasekávání posouvat po obrysu šablony nebo kopírky. Čím lépe je prst zasunut, tím snadněji se pantograf pohybuje, tím déle si šablony všech označení a všechny druhy kopírek zachovávají své provozní vlastnosti. Proto je třeba stav pracovního konce prstu pravidelně pečlivě kontrolovat a včas leštit. Při výrobě předmětů, které vyžadují ploché gravírování (názvy, tabulky, stupnice atd.), které se provádějí pomocí běžných plochých kopírek a dotykového prstu nabroušeného pod úhlem 60°, je šířka čáry určena samotným tvarem frézy, tj. profilem jejího ostření.
Při gravírování a kopírování je nutné zvolit profil a průměr snímacího prstu, přesněji v souladu s profilem a tloušťkou frézy, přičemž je nutné dodržovat přísnou proporcionalitu odpovídajících hodnot. Pokud se například při převodovém poměru 2:1 použije válcový prst o průměru 4 mm, pak je nutné použít frézu s šířkou břitu přesně 2 mm. Toto základní pravidlo platí i při použití kuželových a speciálně profilovaných fréz a kopírovacích prstů.
Při reliéfních pracích se při hrubém opracování (odlabávání) nejprve použije o něco větší prst a úměrně větší fréza. Pro konečnou úpravu se volí takové velikosti prstů a fréz, které odpovídají velikostem nejmenšího detailu ornamentu. Pokud je během procesu gravírování potřeba speciálních profilových a rozměrových snímacích prstů, vyrábějí se s odpovídající přesností v soustružnické sekci nástrojárny. Hlavní je zde souosost pracovní části prstu a kopírovacího pouzdra pod prstem.
Před zahájením práce s volně zavěšeným pantografem je třeba dbát na to, aby svislá osa otáčení pantografu, špička frézy a snímací prst byly pomocí rovnacího pravítka uvedeny do jedné roviny. Toto pravidlo je nutné dodržovat i v případě výměny prstu nebo opětovného ostření frézy, přičemž je třeba zapomenout, že fréza musí být v tomto případě spuštěna dolů, tj. v pracovní poloze.
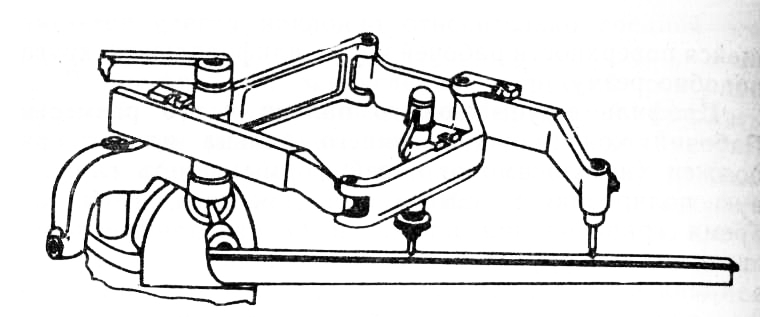
Obr. 3. Instalace frézy a kopírovacího prstu v jedné rovině pomocí rovnacího pravítka