Jak probíhá proces cementace?
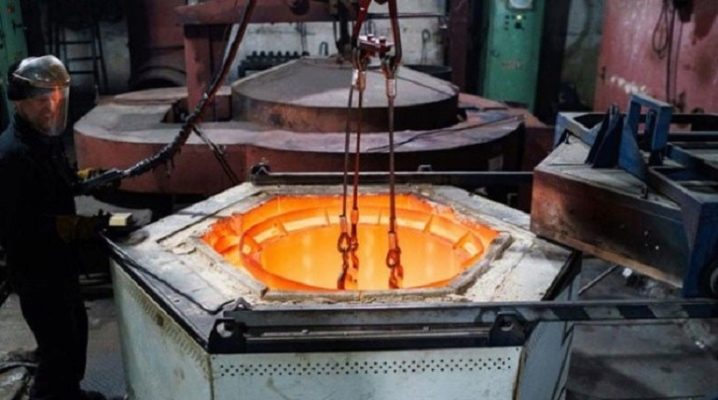
Dnes v průmyslu existuje mnoho způsobů, jak zpevnit kov. Jedním z nich je cementování, které se ve výrobě i doma aktivně provozuje již řadu let. Ti, kteří pracují s ocelí a chtějí ji zpevnit, potřebují znát všechny jemnosti tohoto procesu.
Co je to?
Cementování je chemicko-tepelné zpracování určitých typů ocelových slitin. Samotný název procesu naznačuje, že jeho účelem a konečným cílem je zpevnění kovu. Jak víte, ocel používaná v průmyslu musí být pevná, odolná a nesmí být náchylná k opotřebení. Proto se provádí cementace.
Podstatou nauhličování je ohřev oceli na velmi vysoké teploty.
Vlivem zahřívání se začne uvolňovat velké množství uhlíku, který nasytí povrch zpracovávané slitiny. Celkový proces je velmi podobný nitridaci. Je důležité si uvědomit, že je zpevněn pouze povrch kovu. Uvnitř zůstává stejně viskózní jako před zpracováním.
Jaké oceli podstupují proceduru?
Cementování nelze provádět u všech druhů oceli, s tím je třeba počítat. Typicky jsou karburaci podrobeny slitiny s nízkým obsahem uhlíku (maximální hloubka – 0,2 %), některé typy legovaných ocelí (rovněž s minimálním množstvím uhlíku) a slitiny se středním obsahem uhlíku. Je vhodné je cementovat, pokud se používají k výrobě velkorozměrových výrobků, jejichž jádro si musí zachovat viskozitu.
Strojírenské slitiny, výztužné slitiny a slitiny používané pro stavební práce lze cementovat. Nejoblíbenější značky jsou 20Х, 40Х, 12ХН3А, 18Х2Н4ВА, 15 a další. Oceli s vysokým obsahem uhlíku (více než 0,2 %) se nenauhličují.
prostředky
Existuje několik způsobů, jak správně cementovat ocel. Pojďme zjistit vlastnosti každého z nich.
V pevném karburátoru
Karburátory jsou látky obsahující uhlík. Při zahřátí jej dokážou uvolnit do vzduchu a tím nasytit povrch slitiny. Mohou to být březové nebo dubové uhlí, stejně jako rašelinový koks, ale používá se mnohem méně často. Počet karburátorů budoucího složení pro zpracování je asi 90%. Před postupem je třeba uhlí rozdrtit a poté prosít tak, aby ve složení nebyly žádné prachové částice. Poté se karburátor smíchá s účinnou látkou. Jeho úlohou je obvykle uhličitan sodný, ale někdy se používá i baryum.
Smíchat karburátor a účinnou látku můžete dvěma způsoby. V první se suché ingredience jednoduše spojí mezi sebou.
Látky se musí míchat dlouho a pečlivě, jinak se na oceli po zpracování objeví pruhy, skvrny a skvrny. Při druhé technice se účinná látka rozmíchá ve vodě a nalije se na uhlí. Jde o lepší způsob propojení komponentů, ale je třeba počítat s tím, že při vkládání uhlí do pece by vlhkost neměla přesáhnout 7 %.
Cementování výrobků se provádí pomocí speciálních nádob. Krabice musí tvarem odpovídat zpracovávaným dílům a také volně pasovat do trouby. Nádobu je navíc lepší přikrýt ohnivzdornou hlínou, která zabrání úniku plynu při zpracování. Nejlepším materiálem pro výrobu takových krabic je ocel s vysokou tepelnou odolností.
V plynovém karburátoru
Tento typ zpracování lze provádět pouze v podnicích speciálně vybavených pro tento účel. Je účinnější, protože uhlík se z plynu uvolňuje rychleji. V tomto případě mohou být plyny umělé nebo přírodní, na tom nezáleží. V zásadě se plyn získaný po rozkladu ropných produktů odebírá ke zpracování. K jeho získání se petrolej nalije do vyhřívané ocelové nádoby. Začne se vypařovat a mění se na plyn. Vytěžený plyn je později krakován.
Proces nauhličování slitin se provádí ve stacionárních nebo metodických typech pecí. V tomto případě musí být všechny fáze pod dohledem odborníka.
Bezpečnostní opatření jsou nejdůležitější podmínkou, protože práce zahrnuje plyn. Nádoby se slitinou jsou umístěny v peci, dvířka pece jsou utěsněna. Pec se zahřeje na teplotu 950 stupňů a začne se do ní přivádět plyn. Doba držení, stejně jako v předchozím případě, bude jiná. Ale v průměru, pokud zvýšíte teplotu na 1000 stupňů, požadovaná uhlíková vrstva bude hotová za 8 hodin. Proces nauhličování je ukončen vytvrzením slitiny.
Ve fluidním loži
Tato technika je také proveditelná pouze v podniku. K tomu budete potřebovat speciální pec, která se nazývá „pece s fluidním ložem“. Ocel je zde cementována, když prochází proudem horkého plynu. Zahřívání během postupu je rovnoměrné, takže jakákoli deformace součásti je prakticky vyloučena. Po zákroku je povinné temperování nebo broušení slitiny.
V roztocích elektrolytů
Tato technika je v mnoha ohledech podobná galvanizaci. Je vhodný pro díly malých rozměrů. K provedení postupu budete potřebovat vanu. Je naplněn speciálním roztokem.
Skládá se ze sody (75 %), chloridu sodného (15 %) a karbidu křemíku (10 %). Roztok musí být zahřát na teplotu 850 stupňů – to jsou průměrné hodnoty.
V tomto případě by mělo být napětí udržováno na 150 V (u některých typů dílů – až 300 V). Obrobky jsou ponořeny do již vyhřátého prostředí. Dvě hodiny stačí na to, aby vrstva uhlíku byla 0,4 mm.
V pastách
Léčba pastou se nejčastěji provádí doma. Tento postup není vhodný pro on-line výrobu, protože nelze nanést vrstvu pasty rovnoměrně centimetr po centimetru. V každém případě bude díl zpracován nerovnoměrně. Ale rychlost zpracování je mnohem vyšší.
Pasta se připravuje ze sazí (55 %), kalcinované soli (30 %), šťavelanu sodného (zbývajících 15 %).
Poté se kompozice aplikuje na součást a snaží se zajistit, aby vrstva byla co nejrovnoměrnější. Tloušťka závisí na požadované uhlíkové vrstvě. V podstatě by ji měl překročit osmkrát. Po mírném zaschnutí pasty se díly vloží do indukční pece. Ten se zahřeje na 1000 stupňů. Obrobky tam musí zůstat alespoň dvě hodiny.
Ve vakuu
Jedná se o další typ cementace prováděný ve výrobě. Tato technika je efektivní, nezabere mnoho času, je automatizovaná a její cena je nízká. Během procedury jsou díly umístěny do vychlazených pecí, uzavřeny a vzduch uvnitř je odstraněn. Poté se jednotky zahřejí na požadovanou teplotu. Díly by se měly zahřívat asi dvě hodiny, tím se jejich povrch očistí od zbytečných nečistot.
Poté se do pece zavede uhlovodíkový plyn, který by měl být dodáván v tlakovém režimu.
Plyn kvalitativně nasytí povrch zpracovávaných dílů. Potřebnou vrstvu však nelze vytvořit najednou, proto se postup opakuje přibližně třikrát. Po dokončení všech fází se pec naplní inertním plynem. Pomáhá chladit díly.
Důležité: jakýkoli typ cementování oceli zahrnuje další temperování slitiny.
technologie krok za krokem
Základní metody nauhličování oceli jsme již zopakovali. Pokud je slitina cementována doma, pak je nejlepší zvolit způsob zpracování v pevném nauhličovači. Pojďme se na to podívat krok za krokem.
- Díly ke zpracování jsou úhledně umístěny v krabicích. Musí být umístěny tak, aby se obrobky nedotýkaly navzájem ani bočních částí nádoby.
- Poté se položené díly posypou karburátorem tak, aby je zcela zakryl. Zapečetěno.
- Nádoby se umístí do pece, která se zahřeje na 700 stupňů. Jedná se o tzv. průchozí vytápění. Zároveň je třeba nádobu neustále sledovat. Nemělo by být pokryto skvrnami nebo pruhy. Krbová deska musí mít také rovnoměrnou barvu.
- Poté se zvýší ukazatele teploty. Chcete-li uvolnit uhlík, musíte je přivést alespoň na 800 stupňů, nebo ještě lépe – na 950.
- Doba strávená na proceduře se může značně lišit. Vše závisí na účelu dílu a požadované uhlíkové vrstvě. Doba pobytu v troubě se pohybuje od 6 do 20 hodin.
Po dokončení postupu jsou produkty vystaveny přirozenému ochlazení a nejsou odstraněny z nádob. Poté se provádějí další tepelné úpravy.
Cementování doma je vynikající alternativou k průmyslovému zpracování.
Se správnými dovednostmi a minimálním vybavením může mistr posilovat části sám. Je však třeba zvážit, že je lepší zpracovávat ocel doma, pokud to plánujete neustále. Vybavení, činidla a další potřebné věci budou velmi drahé.
Vlastnosti materiálu po zpracování
Po dokončení nauhličování získá slitina oceli potřebnou tvrdost, přičemž její vnitřní struktura zůstává viskózní. Na legovaných slitinách může tvrdost dosáhnout 58 HRC a na ocelích s nízkým obsahem uhlíku – 60 HRC. Je však třeba zvážit, že struktura slitiny se může po postupu změnit, a to je jedna z hlavních nevýhod cementace.
Aby výsledná ocel nebyla hrubozrnná, musí se po popsané úpravě znovu zahřát a vytvrdit. Dále se provádějí postupy, jako je dovolená a normalizace kompozice. Slitina musí být vytvrzena při teplotě dosahující maximálně 900 stupňů. Umožňuje vám získat ferit, stejně jako perlit.
Ty přeměňují velká zrna na menší.
Legované oceli nejsou kalené. U nich se provádí pouze normalizace, čímž se získá martenzit. Po normalizaci je slitina temperována, aby se minimalizovala pravděpodobnost deformace vlivem vysokých teplot.